
Rohr- und Profilbiegen gehört zu den wichtigen Fertigungsverfahren in der modernen Metallindustrie. Gebogene Rohre und Profile werden überall dort eingesetzt, wo gerade Bauteile nicht die gewünschte Form, Funktion oder Stabilität ermöglichen. Vom Maschinenbau über Stahlkonstruktionen bis hin zu Stadtmöbeln und individuellen Sonderanfertigungen bietet das Biegen zahlreiche Möglichkeiten, komplexe Geometrien aus vergleichsweise einfachen Ausgangsmaterialien herzustellen.
Für Konstrukteure ist dabei nicht nur die gewünschte Form entscheidend. Auch Werkstoff, Wandstärke, Querschnitt, Biegeradius, Biegewinkel und zulässige Toleranzen müssen bereits bei der Planung berücksichtigt werden. Besonders bei komplexen Bauteilen kann die Wahl des richtigen Biegeverfahrens einen erheblichen Einfluss auf Fertigungsqualität, Kosten und spätere Montage haben.
Was versteht man unter Rohr- und Profilbiegen?
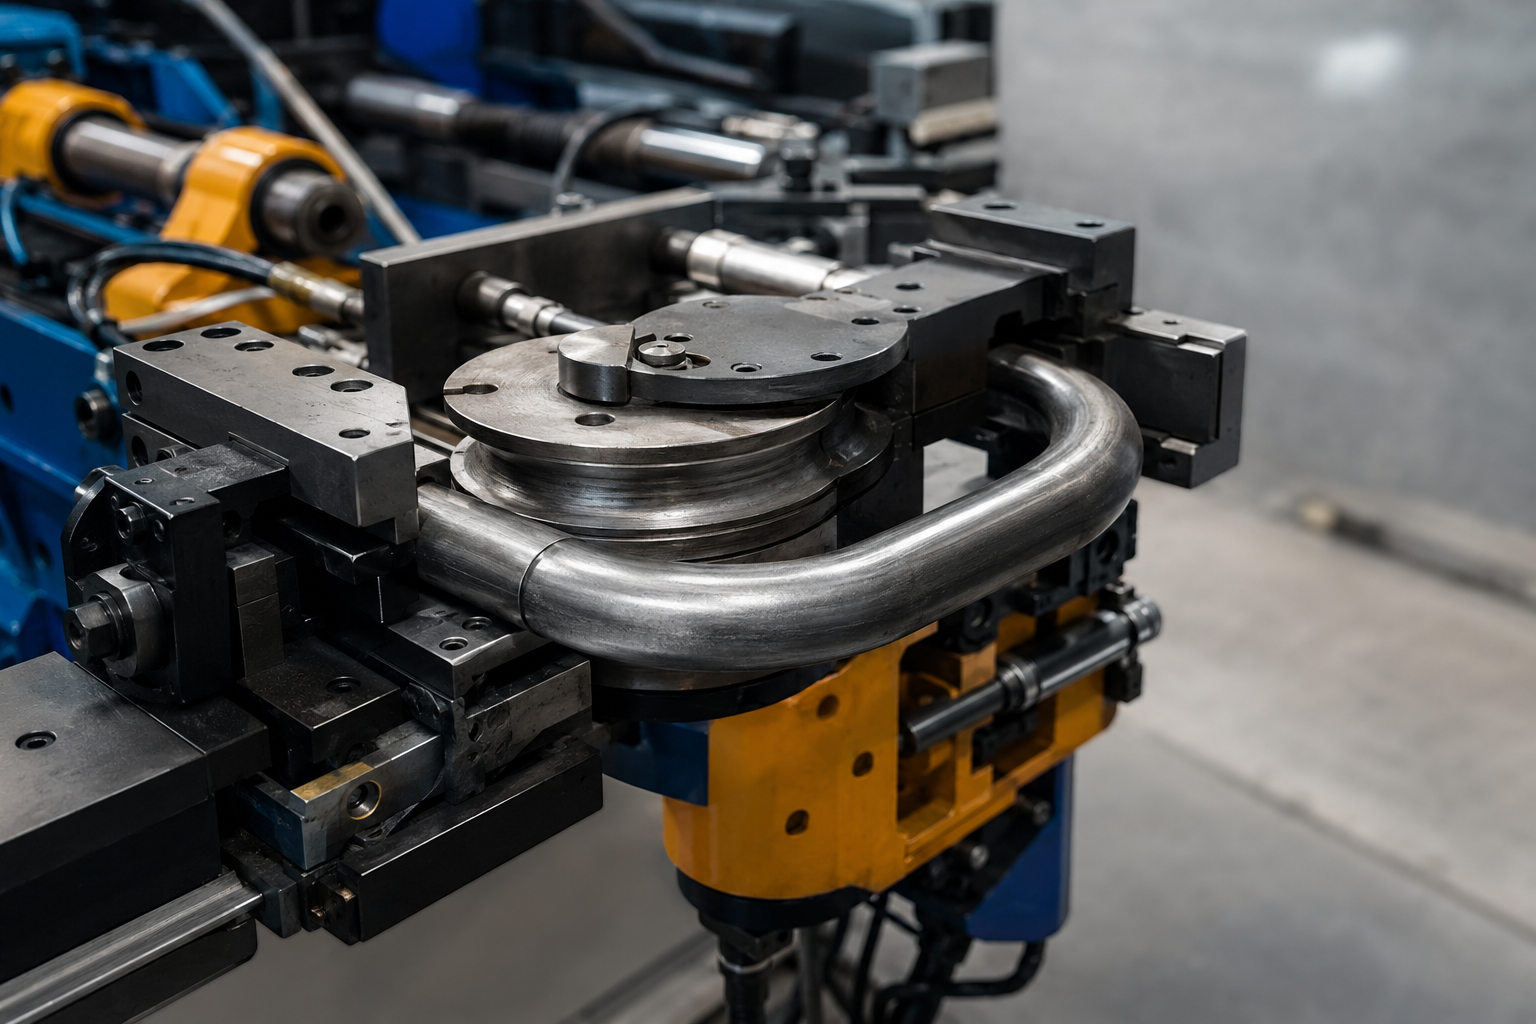
Beim Rohrbiegen werden metallische Rohre kontrolliert verformt, bis sie eine definierte Krümmung oder eine komplexere räumliche Geometrie erreichen. Je nach Konstruktion können Rundrohre, Vierkantrohre, Rechteckrohre und andere Hohlprofile gebogen werden. Beim Profilbiegen kommen zusätzlich unterschiedliche offene oder geschlossene Profile zum Einsatz.
Während des Biegevorgangs wird das Material unterschiedlich belastet. An der Außenseite des Bogens wird es gedehnt, während es an der Innenseite gestaucht wird. Im neutralen Bereich verändert sich die Länge des Materials deutlich weniger. Diese unterschiedlichen Spannungen können unter anderem zu einer Veränderung des Querschnitts, einer leichten Wanddickenänderung oder einer Rückfederung führen.
Deshalb ist Biegen wesentlich mehr als das einfache Verformen eines Metallstücks. Für reproduzierbare Ergebnisse müssen das verwendete Material, die Werkzeuggeometrie und die Prozessparameter aufeinander abgestimmt werden.
Warum ist Rohrbiegen für die Industrie interessant?
Ein wesentlicher Vorteil gebogener Rohre und Profile besteht darin, dass komplexe Bauteilgeometrien häufig mit weniger Einzelteilen realisiert werden können. Statt mehrere gerade Rohrstücke zuzuschneiden und anschließend zu verschweißen, kann unter geeigneten Bedingungen ein durchgehendes gebogenes Bauteil entstehen.
Dadurch können zusätzliche Schnittstellen und Schweißnähte reduziert werden. Gleichzeitig kann sich die Montage vereinfachen. Bei sichtbaren Konstruktionen spielt außerdem die gleichmäßige Form der Biegung eine wichtige Rolle.
Besonders bei Serienprodukten kann eine CNC-gesteuerte Fertigung interessant sein. Nach der Einrichtung des Prozesses lassen sich identische Bauteile wiederholt herstellen, wodurch eine gleichmäßige Fertigungsqualität unterstützt wird.
Wichtige Verfahren beim Rohr- und Profilbiegen
Je nach Bauteilgeometrie und Material kommen unterschiedliche Verfahren zum Einsatz. Es gibt daher nicht das eine Biegeverfahren, das für sämtliche industriellen Anwendungen geeignet ist.
CNC-Rohrbiegen
Beim CNC-Rohrbiegen werden die Bewegungen der Maschine computergesteuert. Die Biegeparameter können entsprechend der gewünschten Bauteilgeometrie programmiert und reproduzierbar ausgeführt werden.
Das Verfahren eignet sich insbesondere für Bauteile mit mehreren Biegungen und komplexeren Geometrien. Je nach Maschine können Biegungen in verschiedenen Ebenen miteinander kombiniert werden. Dadurch lassen sich auch dreidimensionale Rohrkonstruktionen herstellen.
Für industrielle Serienfertigung bietet CNC-Rohrbiegen den Vorteil, dass einmal abgestimmte Fertigungsparameter wiederholt verwendet werden können. Das ist besonders dann interessant, wenn viele identische Bauteile benötigt werden.
Dornbiegen
Beim Dornbiegen wird ein Dorn in das Rohr eingeführt, bevor oder während die eigentliche Biegung erfolgt. Der Dorn unterstützt die Stabilisierung des Rohrquerschnitts und kann insbesondere bei dünnwandigen Rohren oder engeren Radien relevant sein.
Bei anspruchsvollen Rohrgeometrien kann dieses Verfahren dazu beitragen, Faltenbildung und eine starke Veränderung des Querschnitts zu begrenzen. Ob ein Dorn erforderlich ist, hängt jedoch immer von den konkreten Eigenschaften des Werkstücks ab.
Rollbiegen
Beim Rollbiegen wird das Werkstück durch mehrere Rollen geführt und schrittweise gekrümmt. Dieses Verfahren eignet sich besonders für größere Radien und längere, kontinuierliche Bögen.
Rollbiegen wird beispielsweise für größere Stahlprofile, Rahmenkonstruktionen, Bögen und andere geometrische Formen eingesetzt. Durch die schrittweise Umformung kann eine gleichmäßige Krümmung über eine größere Länge erzeugt werden.
Press- und Kompressionsbiegen
Beim Press- oder Kompressionsbiegen wird das Rohr mit einem Werkzeug in die gewünschte Form gebracht. Diese Verfahren können bei bestimmten Geometrien und Produktionsbedingungen sinnvoll sein.
Die Auswahl hängt unter anderem davon ab, wie eng der Radius sein soll, welcher Querschnitt verwendet wird und welche Anforderungen an Oberfläche und Maßhaltigkeit bestehen.
Der Biegeradius als wichtige Konstruktionsgröße
Der Biegeradius ist eine der wichtigsten Angaben bei der Planung eines gebogenen Bauteils. Er beschreibt die Krümmung des Werkstücks und beeinflusst wesentlich, wie stark das Material während des Biegens beansprucht wird.
Ein kleiner Radius führt grundsätzlich zu einer stärkeren Umformung als ein großer Radius. Dadurch können die Anforderungen an Werkzeug, Material und Prozess steigen. Bei großen Radien kann dagegen häufig ein Rollbiegeverfahren in Betracht gezogen werden.
Es gibt jedoch keinen universellen Mindestbiegeradius, der für jedes Rohr oder Profil gilt. Der erreichbare Radius hängt unter anderem vom Werkstoff, Außendurchmesser, Profilquerschnitt, der Wandstärke und dem verwendeten Verfahren ab.
Konstrukteure sollten deshalb den gewünschten Radius möglichst früh mit dem Fertigungsbetrieb abstimmen. Eine kleine Anpassung des Radius kann unter Umständen die Herstellung deutlich vereinfachen, ohne die Funktion des Bauteils zu beeinträchtigen.
Toleranzen beim Rohr- und Profilbiegen
Bei gebogenen Bauteilen sind Toleranzen besonders wichtig. Anders als bei einem einfachen geraden Werkstück müssen beim Biegen mehrere geometrische Größen berücksichtigt werden.
Dazu gehören beispielsweise der Biegewinkel, der Biegeradius, die Position einzelner Biegungen, die Gesamtlänge und die räumliche Orientierung des Bauteils.
Die tatsächlich erreichbaren Toleranzen hängen vom jeweiligen Fertigungsverfahren und vom Werkstück ab. Werkstoff, Rohrdurchmesser, Wandstärke und Geometrie können die Maßhaltigkeit beeinflussen.
Aus diesem Grund sollten Konstrukteure nur dort sehr enge Toleranzen festlegen, wo diese für die Funktion oder Montage tatsächlich erforderlich sind. Eine unnötig enge Tolerierung kann den Fertigungsaufwand erhöhen und die Kosten steigern.
Eine gute technische Zeichnung sollte deshalb klar zwischen funktionsrelevanten Maßen und weniger kritischen Abmessungen unterscheiden.
Rückfederung beim Biegen
Ein typischer Effekt beim Metallbiegen ist die Rückfederung. Nach dem Entfernen der Biegekraft versucht das Material teilweise, in Richtung seiner ursprünglichen Form zurückzukehren.
Die Stärke dieses Effekts hängt unter anderem vom Werkstoff und von der Geometrie des Bauteils ab. Deshalb kann der tatsächlich entstehende Winkel geringfügig von der theoretischen Maschinenposition abweichen.
Bei CNC-Biegeverfahren kann die Rückfederung durch entsprechende Prozessparameter und Erfahrungswerte berücksichtigt werden. Bei Serienbauteilen ist es besonders wichtig, dass diese Einstellungen reproduzierbar sind.
Ovalisierung von Rohren
Beim Biegen eines Rundrohres kann sich der kreisförmige Querschnitt leicht verändern. Aus dem ursprünglich runden Querschnitt kann im Biegebereich eine gewisse ovale Form entstehen.
Für viele konstruktive Anwendungen ist eine geringe Ovalisierung unproblematisch. Bei Bauteilen, bei denen der freie Querschnitt eine funktionale Bedeutung hat, kann sie dagegen relevant sein.
Deshalb sollte bereits bei der Konstruktion geprüft werden, ob bestimmte Anforderungen an die Querschnittsform bestehen. Bei anspruchsvollen Anwendungen kann eine entsprechende Prüfung oder Messung nach der Fertigung erforderlich sein.
Einfluss von Wandstärke und Material
Die Wandstärke beeinflusst das Verhalten eines Rohres während des Biegens erheblich. Dünnwandige Rohre reagieren anders auf die Umformung als dickwandige Rohre mit vergleichbarem Außendurchmesser.
Bei dünnen Wänden können beispielsweise Faltenbildung, Querschnittsveränderungen oder lokale Wanddickenänderungen stärker berücksichtigt werden müssen. Auch die Materialeigenschaften spielen eine wichtige Rolle.
Stahl, Edelstahl und Aluminium unterscheiden sich beispielsweise hinsichtlich Festigkeit, Elastizität und Umformverhalten. Deshalb kann dieselbe Biegegeometrie bei unterschiedlichen Werkstoffen unterschiedliche Anforderungen an den Fertigungsprozess stellen.
Rohrbiegen für Stahlkonstruktionen
In Stahlkonstruktionen werden gebogene Rohre und Profile unter anderem für Rahmen, Bögen, Geländer, Überdachungen und architektonische Elemente eingesetzt.
Ein wesentlicher Vorteil kann darin liegen, dass eine komplexe Form aus einem zusammenhängenden Profil hergestellt werden kann. Dadurch können zusätzliche Schweißverbindungen reduziert werden.
Bei größeren Radien können Rollbiegeverfahren eingesetzt werden. Besonders bei großen Stahlprofilen ist eine sorgfältige Planung des Biegeradius wichtig, da die Größe und Steifigkeit des Ausgangsprofils den Biegeprozess beeinflussen.
Neben der technischen Funktion spielt bei sichtbaren Stahlkonstruktionen auch die Optik eine Rolle. Gleichmäßige Radien und eine saubere Oberfläche sind bei architektonischen Anwendungen häufig wichtige Qualitätsmerkmale.
Profilbiegen für Stadtmöbel
Auch bei Stadtmöbeln sind gebogene Profile weit verbreitet. Bänke, Fahrradständer, Überdachungen, Absperrelemente und andere Einrichtungen können aus gebogenen Rohren oder Profilen hergestellt werden.
Bei solchen Produkten müssen technische und gestalterische Anforderungen miteinander verbunden werden. Die Konstruktion muss stabil und langlebig sein, gleichzeitig soll die Form häufig optisch ansprechend wirken.
Gerade bei größeren Stückzahlen bietet eine reproduzierbare Fertigung Vorteile. Identische Biegeradien und Biegewinkel tragen dazu bei, dass die einzelnen Produkte ein gleichmäßiges Erscheinungsbild erhalten.
Anwendungen im Maschinenbau
Im Maschinenbau können gebogene Rohre und Profile für Maschinenrahmen, Schutzvorrichtungen, Halterungen, Träger und verschiedene Baugruppen verwendet werden.
Besonders interessant ist die Möglichkeit, mehrere Biegungen in einem Bauteil zu kombinieren. Dadurch kann beispielsweise eine dreidimensionale Konstruktion aus einem einzigen Rohr entstehen, anstatt mehrere Einzelteile miteinander zu verbinden.
Allerdings müssen dabei die späteren Montagepunkte berücksichtigt werden. Bohrungen, Anschlussflächen und andere Bearbeitungen sollten so positioniert werden, dass sie durch den Biegeprozess nicht unnötig erschwert werden.
Rohr- und Profilbiegen im Anlagenbau
Im Anlagenbau werden Rohrkonstruktionen häufig an vorhandene Bauräume angepasst. Ein Rohr muss möglicherweise um andere Komponenten herumgeführt werden oder mehrere Anschlussstellen in unterschiedlichen Ebenen miteinander verbinden.
CNC-Biegen kann bei solchen Aufgaben eine präzise Wiederholung komplexer Geometrien ermöglichen. Besonders bei Serienanlagen oder wiederkehrenden Konstruktionen kann eine digital definierte Biegegeometrie hilfreich sein.
Vor der Fertigung sollten jedoch alle Anschlussmaße und räumlichen Orientierungen eindeutig definiert werden. Schon kleine Abweichungen können bei komplexen Baugruppen dazu führen, dass mehrere Komponenten nicht wie vorgesehen zusammenpassen.
Fertigungsgerechte Konstruktion
Eine gute Konstruktion berücksichtigt nicht nur die gewünschte Endform, sondern auch den Fertigungsprozess. Schon bei der Entwicklung sollten deshalb einige grundlegende Punkte beachtet werden.
Dazu gehört zunächst die Wahl eines realistischen Biegeradius. Auch ausreichend lange gerade Abschnitte können für die Werkzeugführung wichtig sein. Bohrungen und Aussparungen sollten möglichst so positioniert werden, dass sie die Biegezone nicht unnötig beeinflussen.
Darüber hinaus sollten Toleranzen entsprechend der tatsächlichen Funktion definiert werden. Wenn ein Bauteil beispielsweise lediglich eine tragende oder optische Funktion erfüllt, sind möglicherweise weniger enge Toleranzen ausreichend als bei einem Präzisionsbauteil mit mehreren Passungen.
Welche Informationen benötigt ein Fertigungsbetrieb?
Eine vollständige technische Anfrage erleichtert die Beurteilung eines Biegeauftrags. Idealerweise werden folgende Informationen bereitgestellt:
- Werkstoff und Werkstoffqualität
- Rohr- oder Profilquerschnitt
- Wandstärke
- gewünschter Biegeradius
- Biegewinkel
- Position der einzelnen Biegungen
- erforderliche Toleranzen
- Stückzahl
- Oberflächenanforderungen
- technische Zeichnung
- 3D-CAD-Datei, falls vorhanden
- zusätzliche Bearbeitungsschritte
Je genauer die Angaben sind, desto leichter kann der Fertigungsbetrieb beurteilen, welches Verfahren und welche Werkzeuge geeignet sind.
Kombination mit weiterer Materialbearbeitung
Rohr- und Profilbiegen ist häufig nur ein Teil der gesamten Fertigung. Nach dem Biegen können beispielsweise Bohrungen, Gewinde, Zuschnitte, Schweißarbeiten oder Oberflächenbehandlungen erforderlich sein.
Auch deshalb lohnt sich eine ganzheitliche Betrachtung der Fertigung. Eine abgestimmte Materialbearbeitung kann mehrere Arbeitsschritte miteinander verbinden und dadurch die Herstellung komplexer Bauteile vereinfachen.
Für Konstrukteure bedeutet dies, dass nicht nur das Biegen selbst betrachtet werden sollte. Entscheidend ist die gesamte Prozesskette vom Rohmaterial bis zum fertigen Bauteil.
Wie lässt sich die Fertigung wirtschaftlich planen?
Die Wirtschaftlichkeit eines Biegeprozesses hängt von mehreren Faktoren ab. Neben dem Materialpreis spielen Stückzahl, Rüstzeiten, Werkzeugkosten, Bearbeitungszeit und Nachbearbeitung eine Rolle.
Bei Serienfertigung können sich CNC-Verfahren besonders anbieten, weil einmal ermittelte Prozessparameter für weitere Werkstücke genutzt werden können. Bei Einzelanfertigungen kann dagegen ein einfacheres Verfahren sinnvoller sein.
Auch die Konstruktion selbst beeinflusst die Kosten. Wenn ein Bauteil mit einer größeren Biegeradius gefertigt werden kann oder mehrere Einzelteile durch ein gebogenes Bauteil ersetzt werden können, kann sich dies auf die gesamte Fertigungskette auswirken.
Fazit
Rohr- und Profilbiegen bietet der Industrie zahlreiche Möglichkeiten, funktionale und komplexe Bauteile aus Metall herzustellen. Je nach Geometrie kommen CNC-Rohrbiegen, Dornbiegen, Rollbiegen oder andere Verfahren zum Einsatz.
Für eine erfolgreiche Fertigung müssen Konstrukteure insbesondere Biegeradius, Wandstärke, Werkstoff, Toleranzen und Biegewinkel berücksichtigen. Gleichzeitig sollten typische Effekte wie Rückfederung und Ovalisierung bereits bei der Planung bedacht werden.
Die Einsatzmöglichkeiten reichen von Stahlkonstruktionen und Stadtmöbeln bis zum Maschinen- und Anlagenbau. Entscheidend ist dabei immer die Abstimmung zwischen gewünschter Bauteilgeometrie und dem tatsächlich geeigneten Fertigungsverfahren.
Wer bereits bei der Konstruktion auf fertigungsgerechte Radien, sinnvolle Toleranzen und eine durchdachte Bearbeitungsreihenfolge achtet, schafft gute Voraussetzungen für eine zuverlässige und wirtschaftliche Produktion.
